


Dacă ați lucrat vreodată în producția de precizie – indiferent dacă fabricați componente aerospațiale, dispozitive medicale sau unelte personalizate – știți că toleranțele strânse și tăierile consistente pe materiale groase fac toată diferența. De ani de zile, proprietarii de magazine și inginerii mi-au pus o întrebare din nou și din nou: „Care este grosimea maximă a materialului tăiat cu sârmă pe care o poate suporta EDM?” În calitate de furnizor EDM tăiat cu sârmă, cu zeci de ani de experiență, ajută producătorii să rezolve provocările de prelucrare a pieselor groase, sunt aici pentru a dezvălui știința din spatele acestei capacități, ce factori o afectează și modul în care tehnologia EDM modernă împinge limitele mai mult decât oricând înainte.
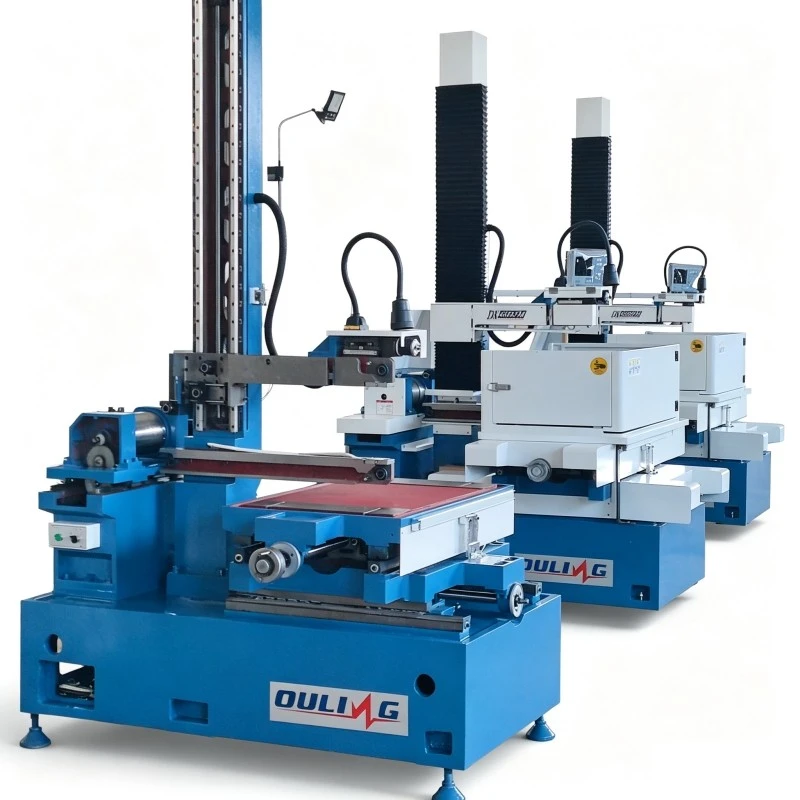

În primul rând, să clarificăm ce face de fapt EDM (prelucrare cu descărcare electrică) tăiat cu sârmă. Spre deosebire de metodele tradiționale de prelucrare care se bazează pe forța fizică de tăiere pentru a modela metalul, EDM folosește scântei electrice controlate pentru a eroda materialul. Un fir subțire, în mișcare continuă, acționează ca electrod, iar piesa de prelucrat se află într-un fluid dielectric (de obicei apă deionizată) care elimină resturile erodate și stabilizează eclatorul. Acest proces fără contact înseamnă că poate tăia materiale dure, conductoare - titan, oțel inoxidabil, oțel pentru scule, chiar și Inconel - cu o precizie la nivel de microni, indiferent de duritatea materialului. Acest lucru îl face ideal pentru piesele groase în care frezarea sau strunjirea tradițională s-ar lupta cu zgomot, uzura sculei sau deformarea.
Acum, răspunsul scurt la „grosimea maximă”: nu este un număr unic și depinde de mai mulți factori cheie, începând cu tipul de mașină EDM pe care îl utilizați. Să începem cu cele mai comune categorii pentru lucrul cu materiale medii și groase: EDM cu sârmă de viteză medie, EDM cu sârmă de mare viteză și EDM cu tăiere multiplă. Timp de decenii, electroerozoarele cu sârmă de nivel de bază au depășit aproximativ 12 inchi (300 mm) de grosime a materialului, dar designurile moderne au extins acest lucru dramatic. De exemplu, al nostruEDM cu sârmă de viteză medie cu degajare mareeste conceput special pentru a găzdui piese mai mari fără a sacrifica stabilitatea de tăiere, cu o înălțime maximă standard de lucru (dimensiunea care se traduce direct în grosimea materialului) de până la 16 inchi (400 mm) pe multe modele. Dar dacă aveți nevoie de și mai mult spațiu pentru a lucra, serviciul nostruEDM cu fir cu viteză medie de dimensiuni marilinia este construită pentru a gestiona înălțimi de lucru de până la 31,5 inchi (800 mm) - adică peste 2,5 picioare de tăiere continuă și precisă, chiar și în metal dens.
Stai, s-ar putea să te întrebi: cum faci ca un fir să ajungă și să taie 2,5 picioare de material? Acolo intră în joc designul firului, sistemul de spălare și tehnologia de alimentare. Să vorbim despre mecanica tăierii materialului gros. Când lucrați cu piese subțiri (sub 6 inci), firul se poate mișca cu o viteză mai mare, deoarece eclatorul este ușor de întreținut, iar resturile nu trebuie să se deplaseze departe pentru a fi îndepărtate. Dar, pe măsură ce grosimea materialului crește, apar două mari probleme: în primul rând, resturile pot rămâne prinse în eclatorul adânc, provocând scurtcircuite, tăieturi neuniforme sau ruperea firului. În al doilea rând, firul trebuie să mențină o tensiune constantă pe toată lungimea sa, chiar și atunci când este întins peste 2 sau 3 picioare între ghidajele superioare și inferioare. Dacă tensiunea variază, tăierea va fi oprită sau firul se va rupe la mijlocul procesului.
De aceea, mașinile EDM cu materiale groase ca ale noastreOL530CR EDM cu fir cu viteză medie de preciziedispune de sisteme avansate de tensionare a firelor cu buclă închisă și spălare dielectrică de înaltă presiune. Sistemul de tensionare se ajustează automat pe măsură ce sârma trece, menținându-l strâns și drept chiar și atunci când se îndoaie peste piese mari de prelucrat, în timp ce sistemul de spălare folosește duze țintite, cu debit mare, atât în partea superioară, cât și în cea inferioară a tăieturii pentru a împinge rapid resturile din gol. Este un echilibru: presiunea prea mică și resturile rămân blocate; presiune prea mare și poate devia firul, stricând precizia. Echipa noastră de ingineri a petrecut ani de zile perfecționând acel echilibru pentru aplicații cu piese groase și i-am cerut clienților să taie oțel inoxidabil cu o grosime de 24 de inchi cu această mașină și să mențină toleranțe de ± 0,001 inci pe tot parcursul.
Un alt factor este tipul de fir folosit. Firele de alamă sunt cele mai comune, dar pentru materiale mai groase, multe magazine apelează la fire de alamă acoperite cu zinc sau cu miez de cupru. Aceste fire au o conductivitate mai mare și o rezistență mai bună la eroziune, astfel încât pot menține scânteile mai mult timp fără a se rupe, chiar și în tăieri adânci. NoastreMașină EDM cu sârmă de mare vitezăline, de exemplu, este proiectat să ruleze la viteze mai mari ale sârmei pentru tăieri degroșate pe materiale groase, folosind fire specializate care îndepărtează mai mult material rapid, păstrând în același timp calitatea tăierii. Pentru tăieturile de finisare pe piese groase, recomandăm viteze mai mici ale firului cu fire cu diametru mai mic (până la 0,004 inchi) pentru a obține finisaje mai netede ale suprafeței, de obicei în jurul valorii de Ra 0,8 μm, deși acest lucru poate varia în funcție de material.
Acum, să abordăm o concepție greșită comună: unii oameni cred că grosimea maximă este limitată doar de dimensiunea fizică a rezervorului de lucru al mașinii, dar acest lucru nu este adevărat. Dimensiunea rezervorului de lucru determină cât de mare poate fi piesa de prelucrat în ansamblu, dar, așa cum am vorbit mai devreme, „limita de grosime” este specifică dimensiunii verticale dintre ghidajele de sârmă superioare și inferioare. Există, de asemenea, cazuri de nișă în care puteți merge și mai mult cu procesele EDM cu tăieturi multiple, cum ar fi noastreOL3545FM EDM cu tăiere cu sârmă multiplă. Această mașină folosește o strategie de tăiere în două sau trei treceri: o trecere de degroșare îndepărtează cea mai mare parte a materialului la viteză mare, apoi o trecere de semifinisare și de finisare ajustează eclatorul și viteza firului pentru a strânge toleranțele. Pentru piesele foarte groase - peste 30 de inchi - această metodă cu mai multe treceri este mai fiabilă decât o singură trecere, deoarece reduce sarcina asupra firului și spăla resturile mai eficient cu fiecare trecere ulterioară. Am lucrat cu un client din industria petrolului și gazelor care avea nevoie de o componentă personalizată pentru o supapă de cap de sondă, realizată din oțel de scule A2 cu grosimea de 36 inchi. Am folosit OL3545FM cu o strategie de trei treceri și au ajuns să aibă o piesă care a îndeplinit toate cerințele lor dimensionale, pe care nu le-au putut obține de la prelucrarea tradițională.
Bineînțeles, nu este vorba doar de numere maxime — și aplicarea practică contează. Chiar dacă o mașină este evaluată pentru 31,5 inci, trebuie să luați în considerare tipul de material și conductivitate. Pentru metalele neferoase precum aluminiul, care au o conductivitate termică mai mare, grosimea de tăiere poate fi puțin mai limitată, deoarece căldura se disipează mai repede, ceea ce face mai dificilă menținerea scânteilor consistente. Pentru materiale mai dure, cum ar fi carbura de tungsten sau Inconel, grosimea maximă ar putea fi puțin mai mică decât pentru oțelul moale, deoarece scânteile trebuie să erodeze un material mult mai dens. În medie, pentru metalele conductoare, o electroerozare cu sârmă de viteză medie sau mare modernă poate tăia în mod fiabil între 16 inchi (400 mm) și 31,5 inchi (800 mm) în grosime, cu procese specializate cu mai multe treceri mergând și mai mult pentru caracteristici necritice cu toleranță scăzută.
Am văzut direct ce se întâmplă atunci când un magazin încearcă să depășească limita de grosime proiectată a unei mașini. Anul trecut, un client a venit la noi după ce a încercat să taie o piesă de titan cu grosimea de 28 de inci pe un EDM entry-level pe care l-au cumpărat la mâna a doua. Sârma s-a rupt de trei ori la jumătatea tăieturii, iar toleranțele lor au fost reduse cu 0,008 inci, cu mult peste cerințele lor. Problema nu era grosimea materialului în sine, ci sistemele de bază de tensionare și spălare ale mașinii, care nu puteau face față eclatorului adânc. Am instalat OL530CR-ul nostru, le-am ajustat strategia de trecere multiplă și au tăiat aceeași piesă în 12 ore (în loc de cele 20 de ore estimate pe care le planificaseră) cu zero întreruperi ale firului și toleranțe de ±0,0015 inchi. Aceasta este diferența dintre o mașină construită pentru lucru cu materiale groase și una care nu este.
Deci, când merită să investești într-o mașină care poate face față grosimii maxime de peste 16 inci? Dacă produceți unelte mari pentru ștanțare auto, componente structurale aerospațiale, piese de petrol și gaze sau piese de echipamente grele, răspunsul este aproape întotdeauna da. Prelucrarea tradițională a pieselor groase necesită scule mari și scumpe, generează multă căldură care poate deforma materialul și lasă stres rezidual ridicat. EDM tăiat cu sârmă evită toate acestea, deoarece nu există forță de contact, iar fluidul dielectric răcește piesa de prelucrat pe măsură ce se taie. Chiar dacă aveți doar câteva lucrări cu piese groase pe an, consistența și precizia pe care le obțineți de la EDM vă vor economisi timp și bani în comparație cu reprelucrarea pieselor care au fost prelucrate prost.
Dacă încă vă întrebați ce grosime este potrivită pentru aplicația dvs., iată o listă de verificare rapidă: mai întâi, măsurați grosimea maximă a pieselor pe care trebuie să le tăiați, plus adăugați 2-3 inci pentru orice element de fixare de care aveți nevoie (pentru a fixa piesa de prelucrat pe masa mașinii). În al doilea rând, luați în considerare cerințele dvs. de toleranță: dacă aveți nevoie de o precizie sub ±0,002 inchi, veți dori o mașină cu tensionare și spălare avansate, cum ar fi seria OL530CR sau Viteză medie de dimensiuni mari. În al treilea rând, gândiți-vă la finisarea suprafeței: dacă aveți nevoie de un finisaj neted, fără post-procesare, căutați o mașină cu capacități multiple de tăiere, cum ar fi OL3545FM.
La sfârșitul zilei, grosimea maximă de tăiere a sârmei pe care o poate suporta EDM nu mai este limitată la câțiva centimetri. Tehnologia modernă a împins această limită în intervalul de 2-3 picioare, cu configurarea corectă a mașinii, tipul de sârmă și strategia de proces. Dar alegerea mașinii potrivite nu se referă doar la număr, ci este despre potrivirea capacităților mașinii la piesele și nevoile dumneavoastră specifice. Dacă sunteți gata să explorați ce poate face EDM tăiat cu sârmă pentru aplicațiile dumneavoastră cu piese groase, suntem aici pentru a vă ajuta. Echipa noastră a sprijinit sute de producători din diverse industrii, de la mici ateliere de lucru până la mari companii aerospațiale, pentru a găsi soluția EDM potrivită pentru provocările lor cu materiale groase.
Referințe
- Kunieda, M., Lauwers, B., Rajurkar, KP și Schumacher, BM (2005). Avansarea EDM printr-o perspectivă fundamentală asupra procesului. Analele CIRP, 54(2), 64-87.
- McGeough, JA (2002). Metode avansate de prelucrare. Chapman & Hall.
- Deshpande, A., & Doloi, B. (2019). Prelucrarea cu descărcare electrică pe sârmă a secțiunilor groase: provocări și soluții. Materiale și procese de fabricație, 34(12), 1321-1335.
- Asociația de scule și producție. (2021). Prelucrare de precizie pentru componente metalice groase: cele mai bune practici. Seria de rapoarte tehnice TMA.
- Echipa de inginerie AB EDM. (2023). Parametri de proiectare pentru mașini EDM cu sârmă cu viteză medie de format mare. Carte albă internă.