


Bună, dacă sunteți adânc în jocul de fabricare a matrițelor, aerospațiale sau piese medicale, probabil că v-ați întâlnit exact cu acel „stai, de ce se comportă burghiul meu EDM de nicăieri?” panică. În calitate de furnizor de foraj EDM, răspund această întrebare de cel puțin 3 ori pe săptămână: „Ce cerințe electrice exacte trebuie să îndeplinesc corect pentru ca mașina mea EDM să nu-mi mai încurce găurile?” Cei mai mulți băieți cred că doar îl conectează, dar nah, sări peste elementele de bază și te vei confrunta cu o dreptate slabă a găurii, uzura electrodului care este mult prea rapidă sau chiar componentele mașinii prăjite înainte de a începe producția. Să dezvăluim asta ca și cum discutăm la o cafea, fără jargon înfundat de manuale.
În primul rând, să clarificăm un lucru: găurirea EDM (aka EDM pentru găuri, dar spunem doar găurire EDM 'pe aici) nu este burghiul de mână al bunicii tale. Erodează materialul folosind scântei electrice controlate între un electrod minuscul și piesa de prelucrat - toate scufundate în apă deionizată (DI) în mare parte. Acele scântei? Sunt 100% electrice, așa că obținerea corectă a sursei și a setărilor nu este doar tehnică, ci nu este negociabil pentru găuri consistente, adânci și mici. I-am văzut pe băieți care își cuplează mașina lor de găurit DB703 EDM la o priză aleatorie de 110V și se întrebă de ce găuresc doar 10 mm adâncime. Nu face asta.
Să începem cu sursa principală de alimentare, pentru că aceasta este fundația. 90% dintre mașinile de găurit EDM pe care le vindem (gândiți-vă la modelele noastre de lucru precum mașina de găurit EDM CNC3545 și mașina de găurit EDM CNC4565) funcționează cu putere trifazată, de la 208V la 480V AC. De ce 3 faze? Deoarece puterea monofazată pur și simplu nu are energia constantă și consecventă necesară pentru frecvența înaltă, curenți mari, de care are nevoie EDM. Dacă utilizați monofazat, veți obține scăderi de putere la mijlocul scânteii, ceea ce înseamnă eroziune neuniformă și, înainte să vă dați seama, gaura dvs. este oprită cu câteva mii. Acum, și intervalul de tensiune contează - oferim opțiuni atât pentru 208 V (excelent pentru magazinele mai mici, fără 480 V trifazat), cât și 480 V (standard pentru unitățile de producție). Sari peste adaptorul care convertește monofazat în trifazat - acestea sunt ajutoare, nu soluții. Manualul mașinii dvs. va enumera cerințele exacte, dar credeți-mă, tensiunea nepotrivită este problema #1 pe care o pot evita pentru clienți.
În continuare, capacitatea unității de alimentare (clasificare kVA). Aici încetează să mai fie „electricitate de bază” și devine specific. Pentru un foraj EDM standard care face găuri de la 0,1 mm la 3 mm (foarte obișnuit pentru elementele de fixare aerospațiale), aveți nevoie de minimum 15 kVA. Dar așteptați, dacă utilizați mașina noastră de găurit DB703A EDM, care este construită pentru găuri mai adânci, cu diametru mai mare (până la 5 mm, 50 mm adâncime), veți dori cel puțin 25 kVA și poate 30 kVA dacă efectuați schimburi 24/7. De ce? Deoarece găurirea mai adâncă înseamnă o scânteie mai lungă și mai susținută, iar dacă sursa de alimentare nu poate ține pasul, ecartul de scânteie (spațiul mic dintre electrod și piesa de prelucrat) devine neregulat - veți avea scurtcircuite (fără scântei, doar contact) sau arc (scântei necontrolate care ard piesa de prelucrat). Am avut un client în urmă cu o lună care a încercat să ruleze un DB703A pe o sursă de 18 kVA; a lovit doar găuri adânci de 30 mm în loc de 50, iar durata de viață a electrodului său a fost la jumătate din ceea ce ar trebui să fie. S-a pornit alimentarea la 28 kVA și brațul - găuri perfecte, durata de viață a electrodului s-a dublat. Morala poveștii: potriviți kVA cu mașina dvs. și cu volumul de lucru tipic, nu doar cu ceea ce aveți în jur.
Acum, adevărata magie care face ca forajul EDM să funcționeze: setările circuitelor de descărcare. Acesta este locul în care cei mai mulți oameni încurcă, deoarece cred că este „setează-l și uită-l”, dar este adaptat materialului, dimensiunii găurii și adâncimii tale. Să rămânem simplu, fără termeni super tehnici. În primul rând, frecvența pulsului - acesta este cât de repede se aprinde și se stinge scânteia. Pentru găuri mici (0,1 mm până la 1 mm), doriți o frecvență mai mare: 100 kHz până la 1 MHz. Scânteile strânse și rapide înseamnă o eroziune mică, precisă, fără zone dezordonate afectate de căldură (HAZ) pe materialul dvs. Pentru găuri mai mari (3 mm până la 5 mm), reduceți-l la 10 kHz până la 50 kHz - scântei mai mari, mai mult material îndepărtat per scânteie, astfel încât să forați mai repede. Apoi există pulsul la timp: cât durează fiecare scânteie. Timp scurt (1 până la 10 microsecunde) pentru găuri mici, astfel încât să nu topești prea mult material simultan, ceea ce menține gaura dreaptă. Timp de funcționare mai lung (10 până la 50 de microsecunde) pentru găuri mai adânci - așteptați, nu, așteptați - așteptați, de fapt, un timp mai lung de funcționare duce la o eroziune mai profundă, dar numai dacă sursa dvs. de alimentare este suficient de stabilă, astfel încât 25+ kVA am vorbit despre chestiuni aici. Apoi pulsul de oprire: spațiul dintre scântei pentru a lăsa apa DI să elimine materialul erodat (numit resturi) din eclatorul. Omiteți setarea prea scurtă — se acumulează resturi, provoacă scurtcircuitare și vă veți arde electrodul. De obicei, le spun clienților să stabilească timpul de oprire la de 2 până la 5 ori mai mult decât timpul, dar să-l modifice în funcție de adâncimea găurii: găurile mai adânci au nevoie de timp de oprire mai lung, astfel încât apa să poată ajunge acolo și să elimine lucrurile.
Stai, nu pot sări peste filtrele de stabilitate a puterii și armonice. Acest lucru este plictisitor, dar este critic. Dacă magazinul dvs. are alte echipamente grele în funcțiune - cum ar fi freze CNC, sudoare, compresoare de aer - acestea provoacă fluctuații de tensiune și armonici care afectează consistența scânteilor EDM-ului dvs. de foraj. Vă recomandăm să instalați un filtru de armonice între linia de alimentare principală și mașina de electroeroziune de foraj. De exemplu, mașina noastră de găurit CNC4565 EDM este folosită alături de marile mori CNC în halele de producție, iar adăugarea unui filtru a eliminat 90% din inconsecvențele de scânteie pe care le vedeau acei clienți. De asemenea, reglarea liniei: mențineți tensiunea în ±5% din intervalul nominal al mașinii dumneavoastră. O scădere de 10% a tensiunii vă poate face să scadă puterea scânteii, astfel încât forați mai lent, cu o precizie mai slabă. În cazul în care locația dvs. are o putere slabă (cum ar fi zonele rurale cu căderi frecvente), obțineți o sursă de alimentare neîntreruptibilă (UPS) pentru burghiu EDM - nu este pentru o întrerupere de curent, este pentru stabilizarea scânteii la mijlocul forajului, astfel încât să nu distrugeți o gaură adâncă de 40 mm.
Ah, și nu uitați de componentele electrice auxiliare care se leagă de asta - pompă de apă DI, motor de alimentare cu electrozi, controlerul CNC al mașinii dumneavoastră. Sistemul de apă DI funcționează și pe propriul circuit de alimentare separat, deoarece dacă pompa moare la mijlocul forajului, veți obține o arsură super fierbinte, cu arc, care distruge electrodul și piesa de prelucrat. Conectăm fiecare mașină pe care o vindem pentru a avea circuitul de apă DI pe un întrerupător dedicat, fără a fi partajat cu alte instrumente. Motorul de alimentare cu electrozi are nevoie de putere constantă de joasă tensiune (24 V DC) pentru a deplasa micul electrod în sus și în jos doar un micron la un moment dat - puterea clătinitoare aici înseamnă că decalajul este greșit, scânteile nu vor lovi unde ar trebui.
Să legăm toate acestea de modelele reale pe care le vindem, astfel încât să puteți vedea cum funcționează acest lucru în practică. Mașina noastră de găurit DB703 EDM este pentru atelierele mai mici care realizează găuri prototip; funcționează grozav pe 15 kVA, 208V monofazat (stai, nu, stai, chiar și asta este trifazat, doar compatibil cu 208V trifazat, nu 480V). Mașina de foraj EDM DB703A, construită pentru găuri adânci de mare volum, are nevoie de 25 kVA 480 V trifazic, iar mașinile de foraj EDM CNC3545 și CNC4565 (liniile noastre de semi și producție completă) au nevoie de 25-30 kVA 480V trifazic pentru a gestiona simultan fără a rula mai multe programe.
Greșeli obișnuite pe care încă le văd: băieții setează greșit frecvența pulsului pentru dimensiunea găurii lor, sau zgâriesc cu kVA sau nu folosesc un filtru armonic. Săptămâna trecută, un client cu un DB703 făcea găuri de 0,8 mm în titan, iar găurile se răsuceau – se dovedește că avea pulsul la timp la 20 de microsecunde pentru acea gaură minusculă, care topea prea mult material și făcea electrodul să se învârtească. Timpul de pornire a scăzut la 5 microsecunde, timpul de oprire la 15, iar găurile au fost perfect drepte. Un alt client a încercat să ruleze un CNC3545 pe o sursă de 20 kVA, iar mașina lui a continuat să arunce erori de „putere insuficientă” - a pornit-o la 25, erorile au dispărut, producția a crescut cu 20%.
La sfârșitul zilei, cerințele electrice de găurit EDM nu sunt doar o chestiune de fișă de specificații – ele sunt cele care fac sau distrug calitatea pieselor, viteza de producție și durata de viață a sculei. Nu trebuie să fii inginer electrician, dar trebuie să potriviți sursa de alimentare cu mașina dvs., să obțineți setările de puls potrivite pentru munca dvs. și să nu săriți peste chestiile de stabilitate precum filtrele. Dacă nu sunteți sigur de ce aveți nevoie pentru magazinul dvs., trimiteți-ne un rând pentru a vă prezenta proiectele și vă putem ajuta să alegeți mașina și configurația de alimentare potrivite pentru dvs.

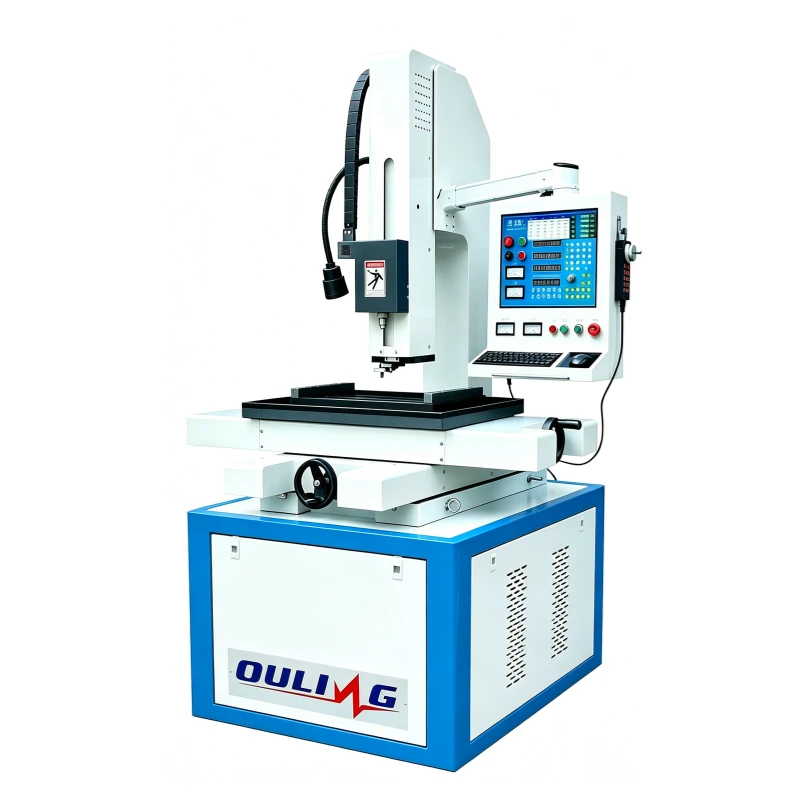
Sunteți gata să vă actualizați configurația de foraj EDM sau să găsiți mașina potrivită pentru nevoile dvs.? Luați legătura cu echipa noastră pentru a discuta despre cerințele dvs. exacte de producție și pentru a primi recomandări personalizate.
Referinte:
- Manual EDM: Fundamente și aplicații, Institutul Național de Standarde și Tehnologie (NIST), 2021.
- Modern Electrical Discharge Machining, Springer, 2019.
- Manual tehnic pentru sistemele de electroeroziune de găurit, Advanced Machining Association, 2022.