


Dacă ați petrecut vreodată timp în jurul unei stații de lucru cu Wire EDM (Electrical Discharge Machining), știți că blocurile conductoare sunt mai mult decât simple cleme sau distanțiere - sunt eroii necunoscuti care țin firul pe loc, transmit electricitatea în mod constant și vă mențin tăieturile suficient de precise pentru componente aerospațiale, piese de dispozitive medicale sau matrițe complicate. Fiind cineva care și-a petrecut ani de zile aprovizionarea și rafinarea blocurilor conductoare pentru atelierele de mașini de precizie, am văzut direct cum chiar și o mică greșeală în procesul lor de fabricație poate duce la derivarea firelor, finisarea slabă a suprafeței sau timpi de nefuncționare costisitoare. Astăzi, detaliez cele mai obișnuite procese de producție pe care le folosim la unitatea noastră pentru a livra blocuri conductoare EDM fiabile și de înaltă performanță, plus de ce investiția în piese de calitate (și componente de suport) face toată diferența.
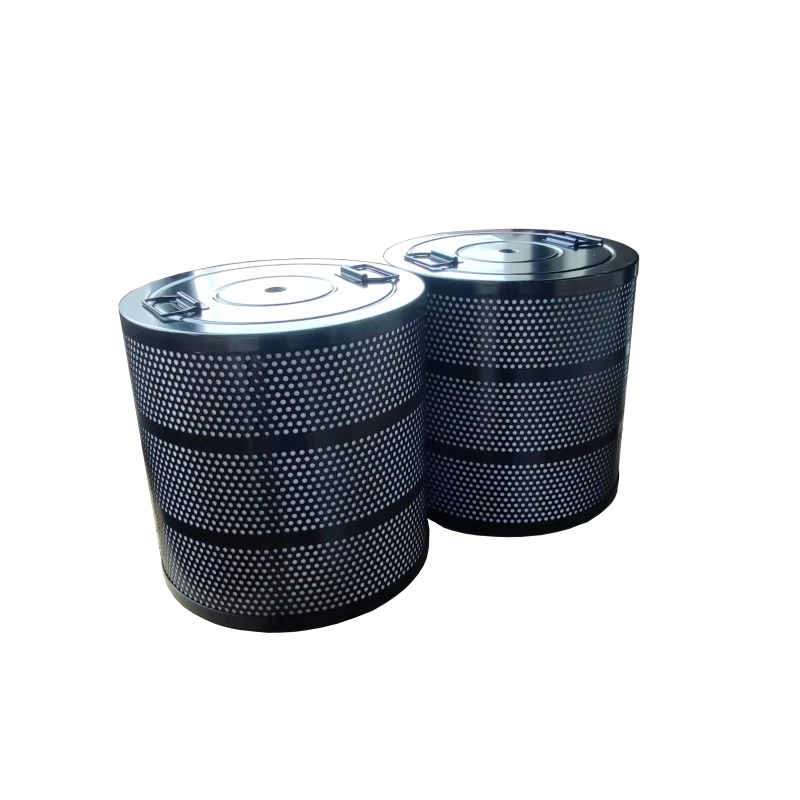
Să începem cu elementele de bază: blocurile conductoare EDM au nevoie de două proprietăți nenegociabile. În primul rând, acestea trebuie să fie foarte conductive din punct de vedere electric - de obicei fabricate din cupru, alamă sau grafit, în funcție de aplicație - deoarece orice rezistență va întrerupe scânteia care taie piesa de prelucrat. În al doilea rând, au nevoie de rigiditate și rezistență la uzură excepționale, deoarece sunt supuse contactului repetat cu firul EDM (care se deplasează la viteze mari printr-un fluid dielectric, adesea filtrat de părți precumFiltru EDM 300 × 20 × 300sauFiltru EDM 350 × 150 × 33pentru a îndepărta resturile care ar putea zgâria sau înfunda firul). Sari peste pasii corecți de fabricație și chiar și cele mai bune filtre nu vor salva blocurile conductoare de la defecțiuni.
Primul și cel mai fundamental proces pentru blocuri conductoare precise și de mare volum este prelucrarea CNC. Spre deosebire de prelucrarea manuală, care lasă loc erorilor umane, prelucrarea CNC (Computer Numerical Control) utilizează cod preprogramat pentru a sculpta materialul conductiv în forme exacte, toleranțe de până la ± 0,0001 inci - critice pentru blocurile care trebuie să se potrivească perfect în ghidajele de sârmă EDM sau ansamblurile de cap. Majoritatea blocurilor noastre conductoare încep cu bară de cupru solidă, deoarece cuprul echilibrează conductivitatea (5,96 × 10^7 S/m) și prelucrabilitatea, făcându-l ideal pentru uz general. Încărcăm bara într-o freză sau strung CNC, care taie baza blocului, găurile de montare și fanta îngustă care ține firul EDM în loc. Pentru blocurile care necesită o toleranță mai strânsă - cum ar fi cele utilizate în aplicațiile micro-EDM pentru piese medicale minuscule - urmărim prelucrarea CNC cu un pas secundar de șlefuire CNC. Șlefuirea îndepărtează bavurile fine lăsate de tăiere și lustruiește suprafețele până la un finisaj neted și consistent, astfel încât sârma să nu se prindă sau să nu se uzeze în timpul funcționării. Este de remarcat faptul că curățenia fluidului dielectric, menținută de filtrele EDM, are un impact direct asupra duratei acestor blocuri prelucrate; resturile din fluid pot cauza zgârieturi mici pe fanta blocului, ducând la uzura prematură a firului.
În continuare, metalurgia pulberilor este un proces pe care îl folosim pentru blocurile conductoare personalizate care au nevoie de mai multă rezistență decât o oferă metalul solid, sau pentru blocurile de grafit (o alternativă populară la metal pentru lucrul EDM cu uzură scăzută și la temperatură înaltă). Metalurgia pulberilor funcționează prin comprimarea pulberii conductoare fine - de obicei cupru, grafit sau un amestec de cupru-grafit - într-o matriță la presiune extrem de ridicată, apoi încălzind-o (sinterizarea acesteia) chiar sub punctul de topire al materialului pentru a fuziona particulele împreună fără a le lichefia complet. Rezultatul este un bloc poros, dar dens, care este mai ușor decât metalul solid, dar are o rezistență excelentă la uzură și o conductivitate constantă, chiar și în aplicațiile în care blocul este expus la căldură ridicată de la scântei repetate. Folosim adesea metalurgia pulberilor pentru blocuri personalizate care ar fi prea costisitoare de prelucrat din stoc solid și personalizăm amestecul de materiale pulbere pentru a se potrivi nevoilor specifice ale mașinii EDM. De exemplu, un amestec de cupru-grafit ar putea funcționa mai bine pentru EDM cu sârmă de mare viteză, în timp ce grafitul pur este ideal pentru micro-EDM de putere redusă.
Un al treilea proces, uneori trecut cu vederea, dar critic pentru blocurile care trebuie să reziste la vibrații grele sau la strângeri repetate, este acoperirea și finisarea suprafeței. Chiar și blocul conductiv prelucrat cel mai precis poate dezvolta rugozități minore ale suprafeței din prelucrare, ceea ce provoacă un contact electric inconsecvent cu firul EDM. Pentru a remedia acest lucru, aplicăm un strat subțire și uniform pe suprafețele de contact ale blocului. Cea mai comună acoperire pentru blocurile de cupru este placarea cu crom, care adaugă un strat dur, neted, care reduce frecarea dintre bloc și sârmă, prelungește durata de viață a blocului și îmbunătățește conductibilitatea electrică prin crearea unei suprafețe curate, fără oxidare. Pentru blocurile de grafit, folosim un proces numit depunere chimică în vapori (CVD) pentru a aplica un strat subțire de carbon asemănător diamantului (DLC), care rezistă la uzură chiar și după mii de ore de utilizare. Adăugăm, de asemenea, detalii minuscule, cum ar fi teșituri pe marginea fantei de sârmă, pentru a preveni îndoirea firului atunci când intră sau iese din bloc — această mică modificare a designului provine din anii de lucru cu operatorii EDM care s-au confruntat cu rupturi costisitoare de sârmă la jumătatea tăierii. Desigur, toate piesele noastre, inclusiv blocurile conductoare, funcționează cel mai bine atunci când sunt asociate cu componente de susținere fiabile:Pompa de apa LDPB2-18asigură un flux dielectric constant pentru a menține mașina rece, în timp ce piese precumPiuliță de blocare EDMşiCuplaj tambur de sârmă pentru EDMmenține întregul traseu al firului stabil, astfel încât blocul conductor să-și facă treaba fără interferențe.
Stai, ar trebui să menționez și de ce selecția materialelor se leagă direct de aceste procese. De exemplu, blocurile conductoare de alamă sunt mai puțin obișnuite decât cuprul sau grafitul, dar sunt uneori folosite pentru piese prototip unice în care viteza de producție contează mai mult decât uzura pe termen lung. Alama este mai moale decât cuprul, deci este mai ușor de prelucrat, dar se uzează mai repede - perfect pentru un magazin care testează un nou design EDM, dar nu ideal pentru producția de volum mare. De aceea, lucrăm îndeaproape cu clienții pentru a potrivi materialul blocului și procesul de fabricație la nevoile lor specifice, nu doar pentru a vinde o piesă unică.

Un alt pas cheie pe care mulți furnizori mai mici îl ocolesc este testarea controlului calității, pe care o integrăm în fiecare etapă a producției. După prelucrare CNC sau sinterizare, testăm conductivitatea electrică a fiecărui bloc conductor cu un multimetru de precizie pentru a ne asigura că respectă specificațiile noastre. Pentru blocurile care trec prin acoperire, verificăm grosimea acoperirii cu un indicator digital pentru a ne asigura că este uniformă - prea subțire și nu va proteja blocul; prea gros și ar putea perturba traseul firului. Efectuăm, de asemenea, un test de stres: prindem blocul într-o cale de sârmă EDM și rulăm mașina timp de 10 ore consecutiv, apoi inspectăm uzura sau întreruperile electrice. Acest pas nu este negociabil, deoarece un bloc conductor defect poate distruge o piesă de prelucrat de 10.000 USD în câteva minute.
Acum, să vorbim despre greșelile comune pe care le văd pe care le fac alți furnizori care duc la defecțiuni ale blocului conductiv. Unele taie colțuri folosind stoc de cupru de calitate scăzută, care are o conductivitate inconsecventă, ceea ce provoacă instabilitatea scânteilor. Alții opresc pasul secundar de șlefuire după prelucrarea CNC, lăsând bavuri care zgârie firul EDM. Și câteva ochiuri de acoperire, ducând la oxidarea suprafeței blocului în timp, ceea ce crește rezistența și provoacă tăieturi slabe. De aceea, la unitatea noastră, acordăm prioritate fiecărei părți a procesului, de la selecția materiilor prime până la testarea finală, și recomandăm doar componente de sprijin care știm că funcționează bine împreună, cum ar fi asocierea blocurilor noastre conductoare cu filtrele și pompele EDM potrivite pentru a menține întregul sistem să funcționeze fără probleme.
Dacă sunteți proprietar de atelier de mașini, operator EDM sau manager de achiziții obosit să aveți de-a face cu blocuri conductoare care se uzează prea repede sau provoacă întârzieri costisitoare, echipa noastră vă poate ajuta să găsiți procesul și materialul potrivit pentru aplicația dvs. EDM. Lucrăm cu magazine de toate dimensiunile, de la mici operațiuni de prototip până la mari producători aerospațiali și putem chiar produce blocuri conductoare personalizate pentru proiecte unice. Indiferent dacă aveți nevoie de blocuri de cupru standard pentru producția zilnică, blocuri de grafit personalizate pentru metalurgia pulberilor pentru o sarcină specializată sau orice altceva, suntem aici pentru a vă ajuta. Luați legătura cu echipa noastră pentru a discuta cerințele dvs. și vă vom oferi o ofertă adaptată nevoilor dvs. - fără soluții generice, doar piese concepute pentru a menține mașinile dvs. de electroeroziune cu fir să funcționeze la performanță maximă.
Referințe
- „Fundamentele EDM cu sârmă: componente conductoare și fluide dielectrice.” EDM Today, vol. 28, nr. 3, 2022, p. 45–52.
- Kalpakjian, Serope și Steven R. Schmid. Procese de fabricație pentru materiale de inginerie. a 7-a ed., Pearson, 2020, pp. 567–592.
- „Standarde de control al calității pentru consumabile EDM.” Industrial Machining Journal, voi. 15, nr. 2, 2023, p. 112–118.